碎煤加压气化炉炉篦系统 郑州机械的技术突破与工程实践
引言
碎煤加压气化技术是煤化工领域的核心工艺之一,广泛应用于合成氨、甲醇、二甲醚及IGCC发电等产业。气化炉作为该工艺的“心脏”,其运行稳定性直接决定整个生产线的效率与经济效益。而在气化炉内部,炉篦系统承担着布气、排灰、支撑煤层与调控气化强度的关键功能,堪称“心脏中的瓣膜”。郑州机械研究所有限公司(以下简称“郑州机械”)依托数十年在机械传动与耐磨材料领域的技术积淀,针对碎煤加压气化炉炉篦系统开展了一系列自主创新,打破了国外长期垄断,实现了关键装备的国产化替代。
一、炉篦系统的工作原理与技术难点
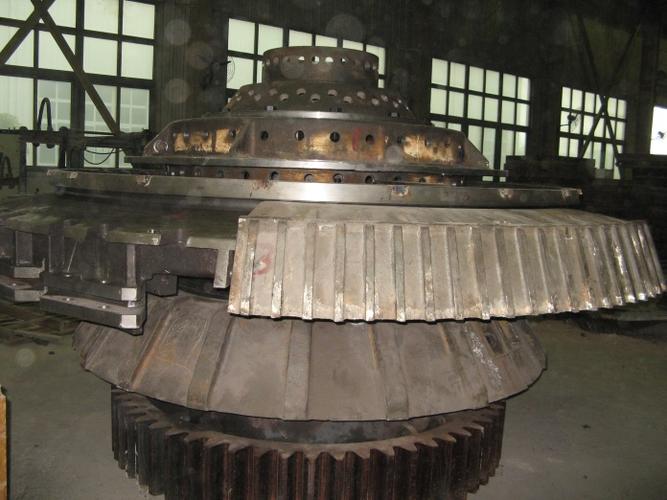
碎煤加压气化炉通常采用固定床加压气化工艺,煤块从炉顶加入,气化剂(氧气与水蒸气)从炉底经炉篦均匀分布后进入煤层。炉篦系统由多层篦板、传动轴、密封组件、液压驱动装置及排灰机构组成,其核心作用包括:
- 布气均匀性:确保气化剂沿炉膛截面均匀分布,避免局部过热或偏流。
- 排灰可控性:通过旋转或往复运动将灰渣连续排出,同时维持煤层高度稳定。
- 密封可靠性:在高温、高压及磨损性物料工况下,防止可燃气体外泄。
技术难点主要集中在三方面:高温蠕变与热疲劳(炉篦长期处于800–1200℃环境中)、强磨蚀与冲击载荷(灰渣硬度高且运动复杂)、大扭矩低速传动精度(转速通常仅0.1–1 r/min,但扭矩可达数十万牛米)。
二、郑州机械的技术攻关路径
针对上述难点,郑州机械组建了跨学科团队,从材料、结构、传动与控制四个维度展开系统性攻关。
2.1 耐热耐磨材料体系
郑州机械开发了高铬镍钨复合耐热铸铁及表面激光熔覆碳化钨涂层技术。通过扫描电镜与高温磨损试验,优化了碳化物形态与分布,使炉篦在950℃下的耐磨性较传统材料提升3倍以上。针对传动轴采用渗氮+FHV涂层,兼顾抗热冲击与抗微动磨损。
2.2 多层分区布气结构
传统炉篦多为整体式单层布气,调节能力有限。郑州机械提出“多层分区可调式炉篦”设计:将炉篦沿径向分为3–5个独立气室,各气室风量通过外部阀门独立调节。该结构可依据煤种与负荷变化灵活调整边缘与中心布气比例,有效抑制结渣与沟流。
2.3 大速比高刚性传动系统
针对大扭矩低速工况,郑州机械采用两级行星齿轮+蜗轮蜗杆复合传动方案。通过有限元接触分析优化齿形与修形参数,使传动效率达92%以上,并設計有扭矩限制与过载保护装置,避免卡渣导致传动链损坏。驱动单元采用变频液压马达,实现0.05–1.5 r/min无级调速。
2.4 智能监测与自适应控制
郑州机械在炉篦系统中集成温度、振动、扭矩与位移传感器,通过PLC与上位机实现实时监测。基于历史数据建立灰渣黏度-扭矩关联模型,可自适应调整炉篦转速与布气比例,实现“自感知、自决策”的闭环运行。
三、工程应用与性能验证
郑州机械炉篦系统已应用于国内多套φ3.6m、φ4.0m碎煤加压气化炉,涵盖航天炉、赛鼎炉及部分鲁奇炉改造项目。典型运行数据如下:
| 指标 | 原进口炉篦 | 郑州机械炉篦 |
|------|------------|--------------|
| 连续运行周期 | 45–60天 | 120–180天 |
| 布气不均匀度 | ±15% | ±5% |
| 传动效率 | 85% | 92% |
| 单台年维护成本 | 约280万元 | 约90万元 |
在内蒙古某40万吨/年煤制甲醇项目中,郑州机械炉篦系统实现连续运行186天,期间未发生因炉篦故障导致的非计划停车,灰渣含碳量稳定在3%以下,气化效率提升约4.6%。
四、未来发展方向
随着煤化工向大型化、高参数化发展,炉篦系统面临更高温度和更大直径的挑战。郑州机械正在布局以下方向:
- 增材制造冷却炉篦:利用3D打印随形冷却通道,降低热应力峰值。
- 数字孪生运维平台:通过实时仿真预测剩余寿命,实现预测性维护。
- 模块化快速更换设计:将炉篦分解为可独立拆装的单元,缩短检修周期至72小时以内。
##
碎煤加压气化炉炉篦系统虽为配角,却直接决定气化装置的“安、稳、长、满、优”运行。郑州机械以材料、结构与智能化的多维创新,不仅实现了关键装备的自主可控,更推动了该领域技术标准与工程经验的输出。在未来能源转型与煤化工高质量发展的背景下,炉篦系统的持续进化仍将是行业关注的焦点。
如若转载,请注明出处:http://www.zzsycjx.com/product/46.html
更新时间:2026-10-11 19:26:39